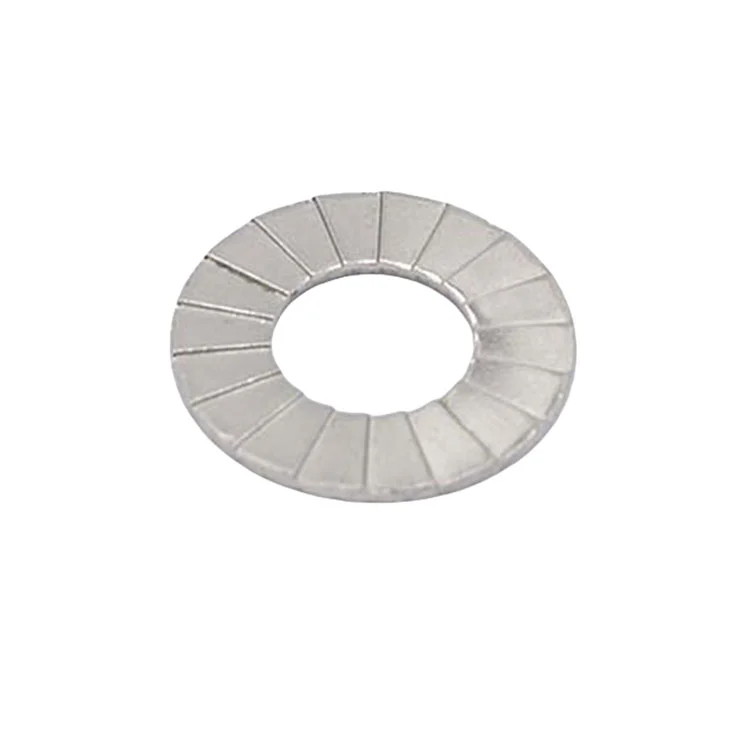
Anyag
Rugóacél 65Mn
- Keménység
- HRC 42-50 (kioltás és temperálás)
- Felületkezelés
- Fekete-oxid / foszfát / Dacromet
- Megjegyzések
- Kínában a leggyakoribb; legjobb költség-teljesítmény
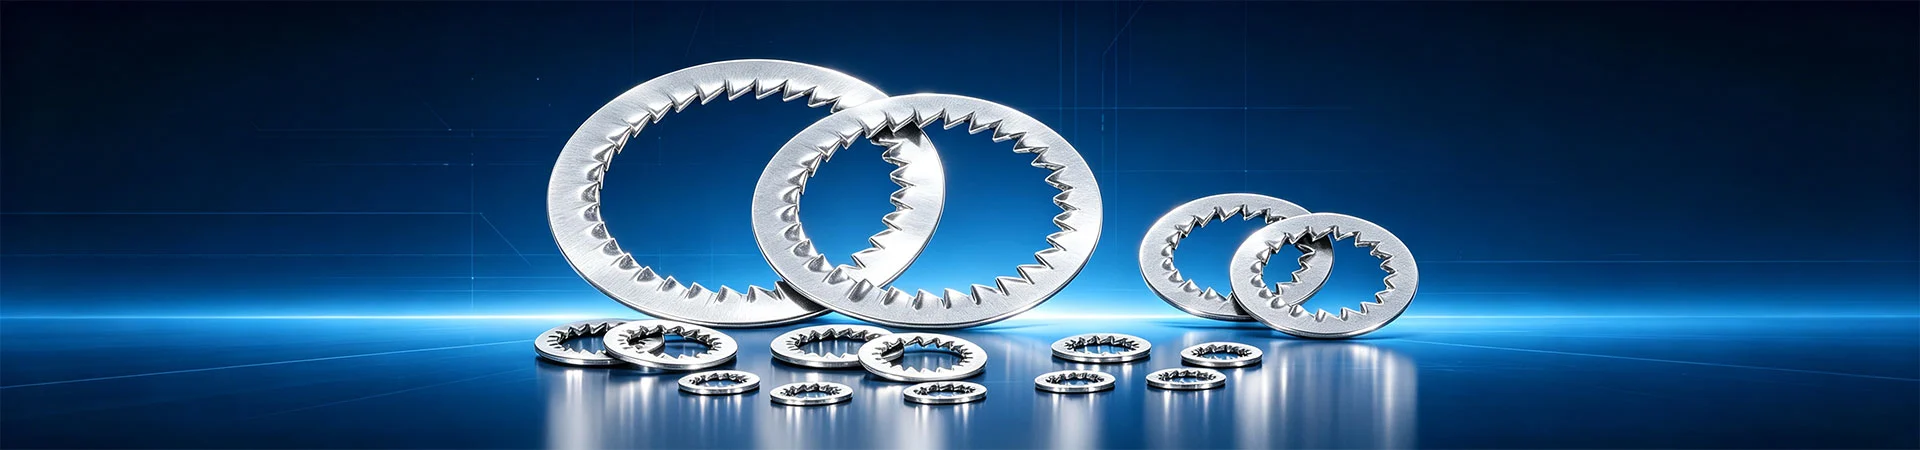
Ékzáras alátéteka Lock Washers család legjellegzetesebb ága. Nem egyetlen alátétről van szó, hanem két azonos alátétből álló, egymással ellentétes irányban összeillesztett rendszer. Az irányadó szabvány azDIN 25201, nagy teherbírású, nagy vibrációjú, biztonságkritikus csavarkötésekhez van elhelyezve. A Zhenhua házon belüli szerszámokkal és30–400 talá nyomvaIATF 16949, autóipari Tier-2/Tier-3 láncokat és exportprogramokat szállít világszerte.
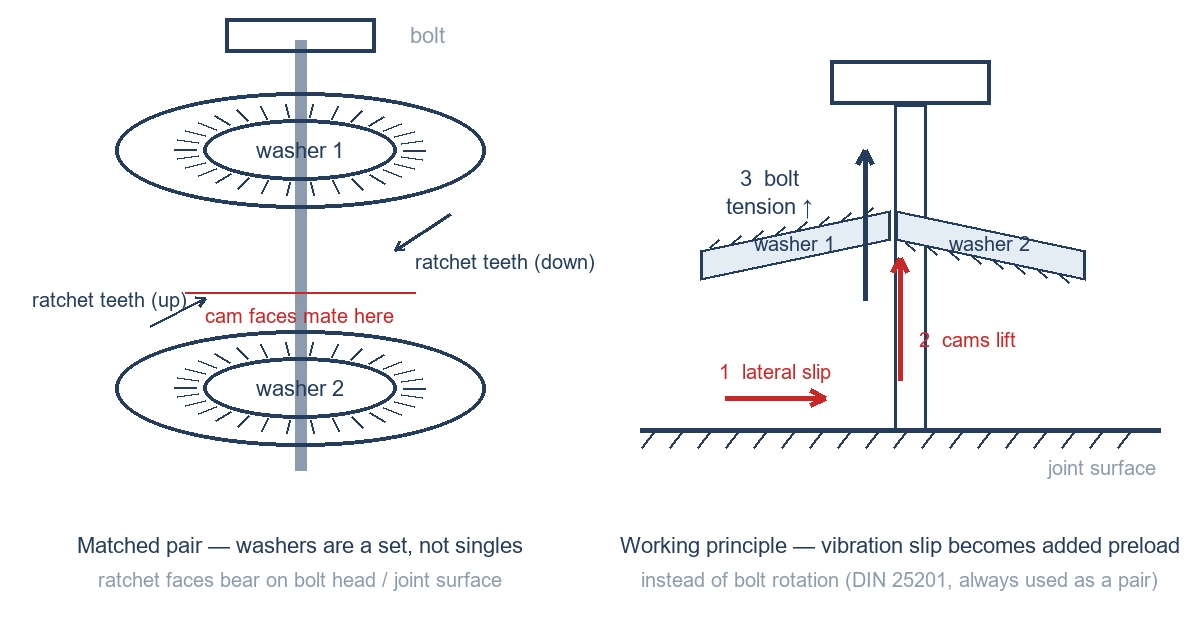
Az ékzáras alátétek a Lock Washers család legjellegzetesebb ága. Nem egyetlen alátétről van szó, hanem két azonos alátétből álló, egymással ellentétes irányban összeillesztett rendszer. Egymásra halmozva a belső bütykös felületeik összekapcsolódnak, míg a külső sugárirányú fogak beleharapnak a csavarfej (vagy anya) csapágyfelületébe, illetve az illeszkedő részbe.
Az irányadó szabvány a DIN 25201 (páros ékreteszelő alátétekkel, amelyeket más nemzeti és OEM szabványok is előírnak). A fogrögzítő alátétekkel (DIN 6797) és a rugós alátétekkel (DIN 127) összehasonlítva az ékes alátét nagy teherbírású, nagy vibrációjú, biztonság szempontjából kritikus csavarkötésekhez használható: szélenergia, építőipari gépek, vasúti járművek, gépjármű alvázak és hajtásláncok, valamint bányászati berendezések.
Egy pontot egyértelműen meg kell fogalmazni:Az ék alátéteket párként kell használni, és a párokat soha nem szabad szétválasztani vagy összekeverni. Egyetlen alátét nem tudja előállítani az ékzárat, és a pár rossz irányba történő felszerelése teljesen eltávolítja a reteszelő funkciót – ez a leggyakoribb visszaélés mind a vásárlás, mind az összeszerelés során.
| Összehasonlítás | Ékzáras alátét (DIN 25201) | Fogrögzítő alátét (DIN 6797) | Rugós alátét (DIN 127) |
|---|---|---|---|
| Záró mechanizmus | Egyirányú ékbütyök önzáró | A fogak beleharapnak a viselő arcba | A rugalmas osztás axiális előfeszítést biztosít |
| Párban szállítjuk | Igen – kötelező, ellentétes | Egyetlen alátét | Egyetlen alátét |
| Újrafelhasználható | Igen (amíg a bütykös felületek érintetlenek maradnak) | Általában nem használják újra | Általában nem használják újra |
| Zárási fokozat | Magas (nagy igénybevétel / magas vibráció) | Közepes | Alacsonytól közepesig |
| Tipikus használat | Szél, építőipar, sín, alváz | Elektromos, készülék, általános gépek | Általános gépek, hardverek |
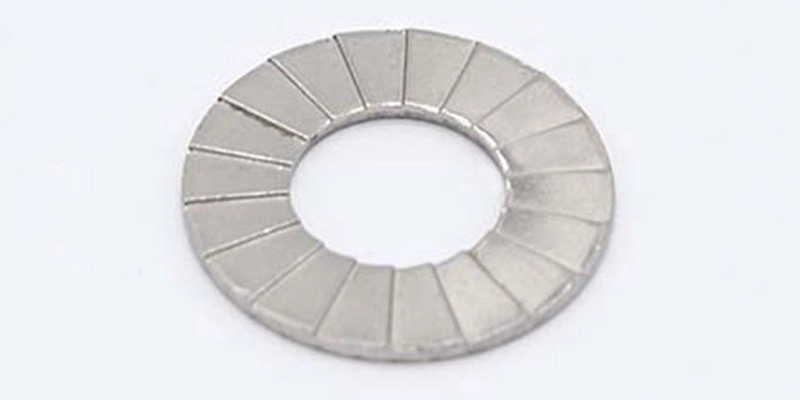
Két szög magyaráz mindent: a külső fogak harapási szöge és a belső bütyökfelületek ékemelkedési szöge.
Első lépés – a külső fogak harapása.Mindegyik alátét külső felületén edzett sugárirányú fogazott gyűrű található. A meghúzás során ezek a fogak sekély nyomokat nyomnak a csavarfej csapágyfelületébe és az illeszkedő részbe, mechanikus reteszelést képezve. Az alátét már nem tud elfordulni a csavarhoz vagy a munkadarabhoz képest. Először a forgási szabadságfok megszűnik.
Második lépés – a bütykös felületek egy irányban záródnak.A két alátét belső felülete szimmetrikus rámpapárt alkot. A csavar meghúzásakor a bütykök felfelé haladnak az emelkedési szögben, és a csavar feszességét normál nyomássá alakítják a bütykös felületeken.
Mivel a bütyök emelkedési szöge nagyobb, mint az ezzel egyenértékű menetvezetési szög, minden olyan forgásnak, amely meglazítaná a csavart, először magasabb helyzetbe kell emelnie a bütyköket – miközben a szorító terhelése folyamatosan visszanyomja őket. A lazítási irány ezért blokkolva van, míg a meghúzási irány szabad marad.
Miért ez a legmagasabb zárási fokozat?A hagyományos elasztikus alátét az előfeszítési veszteséget visszarugózással kompenzálja, amely az anyag ellazulásával csökken. Az ékes alátét geometriailag reteszelődik: nem emészti fel a rugalmasságot, és nem lazul el az idő múlásával. A keresztirányú rezgésvizsgálat (Junker-teszt) során a párosított ékes alátétek sokkal nagyobb maradék előfeszítést tartanak meg, mint más általános reteszelési módszerek.
A menetrögzítő vagy a nylon betétes anyákkal szemben.A menetrögzítők és a nylon betétek növelik a súrlódást vagy kitöltik a rést; továbbra is a súrlódástól függenek, így hatékonyságuk csökken magas hőmérséklet, erős vibráció vagy ismételt meghúzás után. Az ék alátét egy geometrikus megoldás, és újrafelhasználható – ami nagy jelentőséggel bír az ütemezetten ellenőrzött csatlakozásoknál, mint például a szélturbina tornyok és agyak.
A Zhenhua a következő konfigurációkat szállítja a DIN 25201 szabvány és az általános piaci gyakorlat szerint:
| Konfiguráció | Leírás | Tipikus használat |
|---|---|---|
| Szabványos pár (DIN 25201) | Két egyforma alátét párként szállítva; külső fogazat, belső bütyöklapok | Általános csavarkötések, szél, alváz |
| Füles / hatszögletű | Hatlapú vagy füles geometria a külső élen a helyhez és a szerszámokhoz való hozzáféréshez | Szűk terek, forgásgátló hely |
| Anyával összeszerelt készlet | Záróanyával vagy karimás anyával egy készletben szállítjuk | Nagy mennyiségű összeszerelő sorok, kevesebb párosítási hiba |
| Tömítő változat | Tömítőgyűrűvel kombinált alátét | Kapcsolódási pontok a szivárgásmentességi követelményekkel |
| Egyedi bütyökszög | A bütyök emelkedési szöge, OD és fogazatszáma a rajzra építve | Különleges előtöltési vagy borítékolási követelmények |
Általános méretek:névleges menet alapján, M3-tól M30-ig terjedő burkolat (beleértve az M6/M8/M10/M12/M14/M16/M20-at is), ID, OD és vastagsággal a DIN 25201 szerint vagy a vevői rajz szerint. Nagyobb méretek (M24 és nagyobb) és hüvelykes (UNC/UNF) méretek kérésre árajánlatozhatók.
Négy dolog, amit meg kell erősíteni rendelés előtt:(1) az alkatrészeket párban szállítják-e; (2) a pár egyetlen gyártási tételből származik-e egyező orientációban (a tételek összekeverése rossz bütykös érintkezést okozhat); (3) az OD kitisztítja-e a csavarfejet és a foglalatot; (4) a fogazat típusa megfelel-e az illeszkedő rész felületi keménységének.
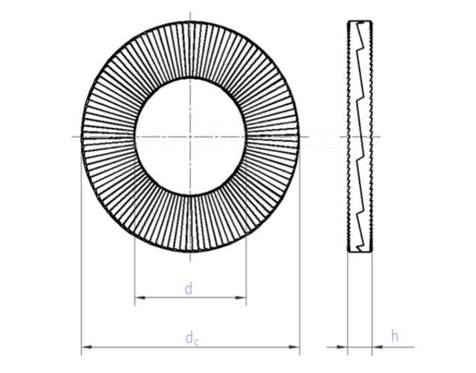
*Minden méret milliméterben (mm)*
| MÉRET | d | dC | T | Kgs/1000db | A csavarokhoz | ||||
|---|---|---|---|---|---|---|---|---|---|
| min | max | min | max | min | max | mm | hüvelyk | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | M3 | #5 |
| S4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | M4 | #8 |
| S5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | M5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | M6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | M8 | 5/16" |
| S10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | M10 | — |
| S12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | M12 | — |
| S16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | M16 | 5/8" |
| S20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | M20 | — |
Az ékalátét teljesítménye elsősorban az anyag keménységétől függ – a fogazatoknak keményebbnek kell lenniük, mint az illeszkedő felület, hogy benyomhassák és megtarthassák harapásukat.
Felületkezelési megjegyzések:
- A Dacromet (cink-alumínium pehely) az előnyben részesített bevonat az ék alátétekhez - nincs hidrogén ridegedés kockázata, 1000 órán túli sópermetezési ellenállás és vékony film (általában 6-10 um), amely nem csökkenti észrevehetően a fogazás mélységét.
- A fekete-oxid/foszfát adja a legvékonyabb filmréteget (1-3 um) és a legkisebb hatást a harapásra, de korlátozott a korrózióállóság - párosítsa olajjal vagy használja beltérben.
- Az edzett részeken lévő galvanizált horganyzást ridegségmentesítésnek kell követnie. A megkeményedett részek felszívják a hidrogént a pácolás és a bevonat során; ha nem hajtják ki, a szerelvény előfeszítéséből adódó tartós húzófeszültség késleltetett törést (hidrogén ridegedést) okozhat – ez a legfontosabb kockázat a biztonság szempontjából kritikus alkatrészeken.
- A tűzihorganyzás nem ajánlott precíziós ékalátéteknél: a 40-80 um vastagságú cinkréteg kitölti a fogazott völgyeket, és jelentősen csökkenti a harapás mélységét, ami jelentősen csökkenti a reteszelés teljesítményét.
Mire összpontosít ellenőrzésünk:
- Bütyök emelkedési szöge- a szerszámprofil és a reteszelő képesség forrása által beállított; az első cikknél mérve a rajzig.
- Cam face kontaktus- egy egymásra helyezett párnak teljesen el kell ülnie, vetemedés vagy magas pontok nélkül; a rossz érintkezés koncentrálja a stresszt és korán deformálódik.
- Fogazati geometria és keménység- állandó fogmagasság, ép foghegyek, keménység a hőkezelési specifikáció alsó határa felett.
- Laposság- a vetemedés közvetlenül gyengíti a harapást, ezért a bélyegzés utáni ütéssel szabályozzák.
- Nincsenek kevert részek- ha eltérő külső átmérőjű vagy bütykös szögű alátét kerül ugyanabba a kötésbe, a reteszelés azonnal meghiúsul. Ezért a páros csomagolás és az egytételes szállítás kötelező.
Folyamat minőség-ellenőrzés - hat kapu
Beérkező anyagok ellenőrzése:az elemanalizátor minden tekercs összetételét ellenőrzi, a vastagságot, a specifikációt és a tétel dokumentumokat megerősítve; az ügyfelek bármilyen tételszámot nyomon követhetnek.
Első cikk ellenőrzése:A kulcsméreteket, a fogak/kapcsok geometriáját és megjelenését minden beállítás után ellenőrzik a folyamatos gyártás megkezdése előtt.
Folyamatban lévő járőrözés:szemetes-csere ellenőrzések plusz őrjárat 2-3 óránként; bármilyen rendellenesség leállítja a sajtót, és karanténba helyezi az aktuális és az előző tételeket.
A kezelés utáni ismételt ellenőrzés:A hőkezelést és a felületkezelést – beleértve a kihelyezett, az üzembe visszatérő munkát is – tételenként újraellenőrzik a keménység, a filmfelépítés és a megjelenés szempontjából.
Befejezett rész vetítés:látásvizsgálat plusz igény szerint 100%-ban kézi gyorsválogatás, a kozmetikai hibákra és a kevert alkatrészekre fókuszálva.
A tétel nyomon követhetősége:a vásárlói tétel-/rendelésszámok nyersanyag- és gyártási tételekhez kapcsolódnak; a minőségi feljegyzéseket az áruval együtt szállítjuk.
Három kiválasztási lépés:(1) állítsa be az azonosítót a menetméretből; (2) állítsa be a fogazás típusát és a keménységi osztályt az illeszkedő felület keménysége és terhelése alapján; (3) állítsa be az OD-t és azt, hogy szükség van-e fülre az összeállítási borítékból.
Telepítési megjegyzések (kérjük, adja át az áruval együtt):
- A két alátétet ellentétes irányban kell egymásra helyezni – a bütykök egymás felé nézzenek, a fogak pedig kifelé nézzenek. Emlékezzen rá: az egyik alátét a csavarfej vagy anya felé néz, a másik a munkadarab felé néz.
- Soha ne használjon egyetlen alátétet, és soha ne rakjon egymásra egy ékes alátétet más típusú alátéttel - ez megszakítja a bütyökfelület érintkezését.
- A meghúzási nyomaték kissé meghaladhatja a szabványt, mert a fogaknak meg kell harapniuk. Maradjon a csavarszilárdság és az alapanyag teherbírási határain belül; használjon sima alátétet átmenetként vékony vagy puha anyagokon.
- Újrafelhasználható- mindaddig, amíg a fogak nincsenek lelapítva, és a bütykös felületek nem mutatnak összeesést, a pár szétszerelés után újra felhasználható. A nagy teherbírású kötéseknél a nagyjavításkor csere javasolt.
- Párosodási felület- kerülje a túl kemény felületeket (a megkeményedett réteg megakadályozza a harapást); tartsa az érdesség mértékét, és ne legyen nehéz olaj vagy bevonat felhalmozódása.
Ezek a kérdések tényleges tengerentúli megkeresésekből származnak, gyakoriság szerint rendezve. Ha az Ön pályázata nem tartozik ide, küldje el közvetlenül nekünk a rajzot vagy a pályázat részleteit.
Mivel a reteszelés a két belső bütyökfelület ékreteszeléséből származik. Egyetlen alátétnek csak a fogazata van, amelyek ellenállnak a forgásnak, de nem tudnak egyirányú reteszelést létrehozni az ékemelkedési szög nélkül – a teljesítmény ilyenkor egy sima fogalátétéhez hasonlítható. Szokásos gyakorlatunk az, hogy párosított, azonos köteggel, illesztett orientációval szállítjuk, hogy a vonal ne tudja tévesen párosítani őket.
Két kritérium: a vibráció erőssége és az, hogy az ízületet újra kell-e nyitni. A DIN 6797 elegendő az általános gépekhez, elektromos és készülékekhez. Nagy teherbírású, nagy vibrációjú vagy biztonsági szempontból kritikus kötésekhez - szél, sín, alváz, építőipari gépek - adjon meg egy DIN 25201 párosított ékes alátétet. Az ütemterv szerint ellenőrzött illesztések szintén előnyben részesítik az ékes alátéteket, mivel azok újrafelhasználhatók.
A szabványos méreteket normál gyártási mennyiségben fogadjuk el, sok méret elérhető 10 000 darabtól. Az egyedi bütykös szögek vagy anyagok szerszámozást és térfogati felülvizsgálatot igényelnek. Próbaillesztéshez először mintákat tudunk szállítani az ajánlott nyomatékértékekkel.
Igen. Van egy házon belüli szerszámos csapatunk, és egyedi bütyökemelkedési szögeket, OD-t, ID-t, vastagságot és fogazati geometriát tudunk készíteni a rajzig. A prototípus átfutási ideje a bonyolultságtól függ; általában megerősítjük a rajzot (DFM) a szerszám vágása előtt.
Főleg elérhető keménységben. A SUS304/316 csak munkaedzett, így puhábbak, mint az edzett rugóacél, és kevésbé hatékonyan harapnak a nagy keménységű illeszkedő részeken vagy nagy terhelés alatt. Alkalmasak a korrózió előtt álló, közepes terhelésű alkalmazásokhoz; nagy igénybevételhez válassza ki a Dacromet-tel oltott rugóacélt.
Igen, észrevehetően. Minél vastagabb a film, annál sekélyebb a fogazat behatolása és annál gyengébb a zár. Ezért javasoljuk a Dacromet vagy fekete-oxid/foszfát használatát, és nem javasoljuk a tűzihorganyzást. Ahol az ügyfélnek erős korrózióvédelemre van szüksége, magasabb keménységi osztályú vagy magasabb fogazattal kompenzálunk.
Az ék alátéteket úgy tervezték, hogy újra felnyitsák és újra felhasználják. A kritérium az, hogy a fogak láthatóan laposak-e, és hogy a bütykös felületek összenyomódtak-e vagy deformálódtak-e. Az általános karbantartás során többször újra felhasználhatók; a biztonság szempontjából kritikus helyeknek követniük kell az ügyfél karbantartási előírásait, és a nagyjavításkor ki kell cserélni.
A szabványos méretek átfutási idejét a rendelési ütemterv alapján igazoljuk. A csomagolási lehetőségek közé tartozik a páros zsákok (amelyek megakadályozzák a téves tájolást), a megszámlált zacskók és a saját címkés dobozok, kérésre vonalkóddal és tételjelöléssel. Az árat és az átfutási időt végül az értékesítési kapcsolattartó egyezteti.
Az ékzáras alátétek a biztonság szempontjából kritikus alkatrészek. Árajánlatkéréskor kérjük tüntesse fel a csavarméretet és tulajdonságosztályt, a szükséges előfeszítési nyomatékot, az illeszkedő alkatrész anyagát és a felületi keménységet, valamint az üzemi feltételeket (rezgés, hőmérséklet, korrózió). Ezután javasoljuk a megfelelő bütyökszöget, fogazás típusát, anyagot és bevonatot.
Kapcsolatfelvételi megjegyzés:Szabványos és egyedi ékes alátéteket lehet rajz szerint idézni; rajzok, minták és mintavizsgálati jegyzőkönyvek kérésre rendelkezésre állnak. Az ár és az átfutási idő az értékesítés végleges visszaigazolásától függ.
Ez a három bemenet elegendő ahhoz, hogy ellenőrizzük a szerszám fedettségét, anyagát, kivitelét és szállítását.Az egyedi ékreteszes alátétek házon belüli szerszámok segítségével rajzról prototípusra jutnak.
✅ Ingyenes minta! Vegye fel velünk a kapcsolatot még ma
✅ 24 órán belül felvesszük Önnel a kapcsolatot